

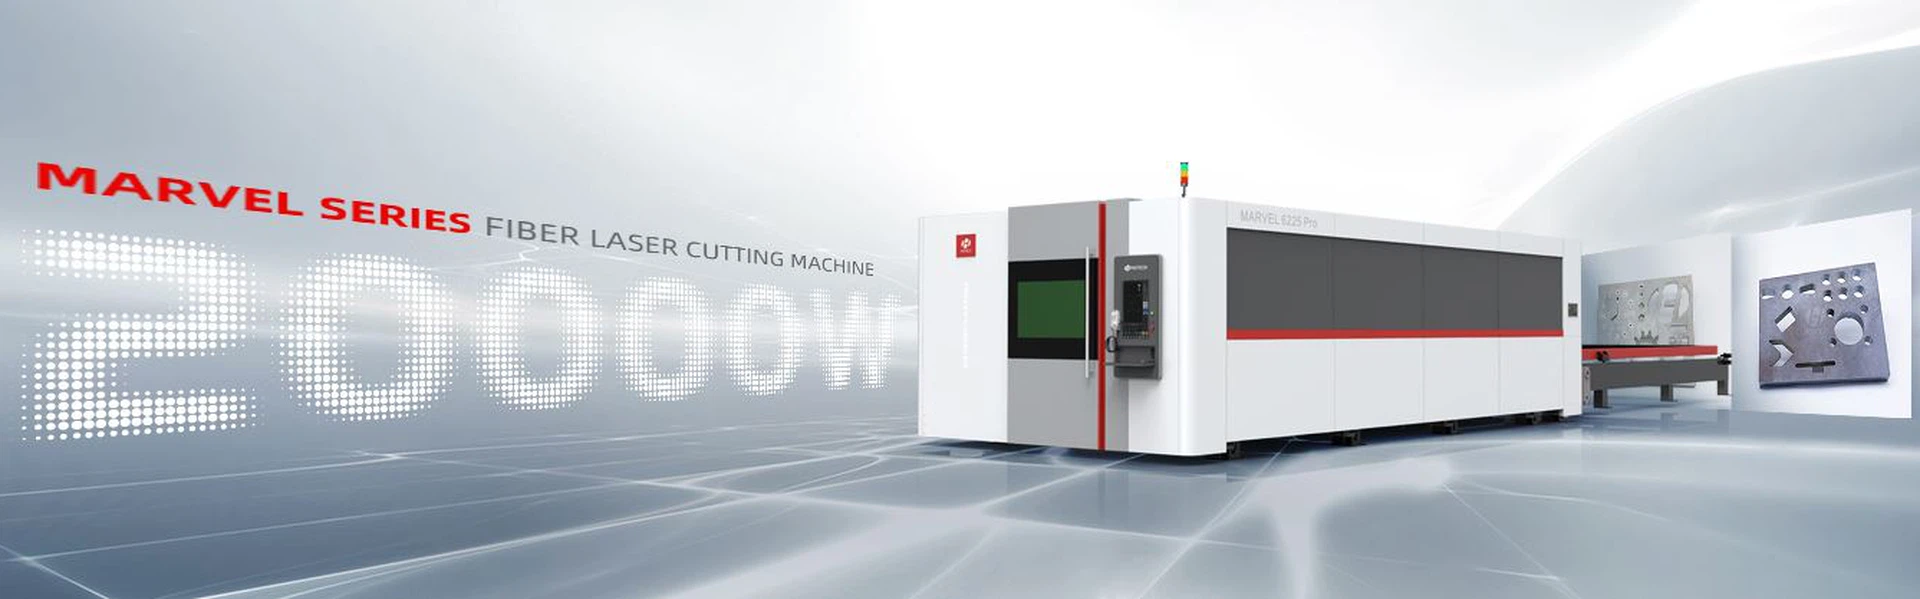
Põhjus, miks kiudlaserlõikemasinad on lehtmetalli töötlevas tööstuses laialdaselt populaarsed, tuleneb nende eelistest, nagu kõrge tootmistõhusus, kõrge lõiketäpsus ja madalad tööjõukulud. Kuid kõigel on erandeid ja paljud kasutajad on teatanud, et masina tootmistõhusus pole nii ideaalne, kui ette kujutatakse. Vaatame kiudlaserlõikusmasinate madala tootmistõhususe põhjuseid.

1. Ei kasuta pesastustarkvara
Paigutamisel ja lõikamisel ei kasutata pesastustarkvara, vaid tehakse süsteemis käsitsi küljendamine, lõigates järjestikku vastavalt detailide lõikamise järjekorrale. See põhjustab pärast plaadi lõikamist suurel hulgal materjalijääke, mille tulemuseks on plaadi madal kasutusmäär ja lõiketee pole optimeeritud, mille tulemuseks on pikk lõikamisaeg ja madal tootmistõhusus.
2. Automaatne lõikamisprotsess puudub
Kiudlaserlõikusmasinal puudub süsteemis automaatne lõikeprotsess ja lõikeparameetrite andmebaas. Lõikamisoperaatorid saavad käsitsi joonistada ja lõigata ainult kogemuste põhjal ega suuda saavutada automaatset perforeerimist ja lõikamist. Mõlemad nõuavad käsitsi reguleerimist. Aja jooksul on kiudlaserlõikusmasinate efektiivsus loomulikult väga madal.
3. Lõikevõimsus ei vasta tegelikule lõikepaksusele
Vastava kiudlaseriga lõikamismasina valimata jätmine vastavalt tegelikule lõikamisolukorrale, näiteks 6000 W võimsusega lõikeseadme ostmine, mis vajab suurtes kogustes 25 mm süsinikterasest plaate. Seadmed võivad tõepoolest lõigata 25 mm süsinikterasest plaate, kuid lõikekiirus on aeglane ja pikaajaline lõikamine võib kaasa tuua objektiivi kulumaterjalide kahjustuste suurenemise ja isegi teravustamisobjektiivi mõjutada. Lõikamiseks ja töötlemiseks on soovitatav kasutada 8000W või 10000W võimsust, mis sobib paremini.
4. Sobimatu lõikamisviis
Lehtmetalli lõikamisel ei kasutatud lõikemeetodeid, nagu serv, serva laenamine või sildamine. Nii on lõiketee pikk, lõikamisaeg pikk ja ka tootmise efektiivsus on väga madal. Samal ajal suureneb ka tarbekaupade kasutamine, mille tulemuseks on suured kulutused.
Plahvatuse põhjuste analüüs kiudlaserlõikamisel
Laserlõikamisel, välja arvatud mõnel juhul, kui lõikamine algab lehe servast, on üldiselt vaja esmalt laseriga torgata lehes väike auk ja seejärel alustada lõikamist väikesest august. Paksu plaadi lõikamisel võib halb perforatsioon kergesti põhjustada halva lõikamise ja töötlemise. Kui laserlõikusmasina kasutajad lõikavad plaate läbimõõduga 6 mm või rohkem, mida tuntakse ka keskmise paksusega plaatidena, on lihtne kogeda puurimise ajal aukude lõhkemist, mille tulemuseks on mittetäielikud lõikeproovid või ebastabiilne järgija jälgimine.
Plahvatuse põhjus
1. Impulsi töötsükkel on suhteliselt suur; 2. Liigne perforatsioonirõhu seadistus; 3. Perforatsiooni impulsi sagedus on liiga kõrge; 4. Mitmeastmeliste perforatsioonide vahel ei puhu pidurdavat valgust või puhumisaeg on liiga lühike.
Lahendus
Perforatsiooni efektiivsuse parandamiseks peaks tippvõimsus olema võimalikult kõrge; Veenduge, et laserpunkt ei tabaks otsikut, ja vähendage perforatsiooni fookust sobivalt; Hapniku perforatsiooni rõhk on võrdne lõikerõhuga; Lisage mitmetasandiliste perforatsioonide vahele puhuv stopperituli, et vältida aukude plahvatamist. Vähendage puhumisrõhku, mis tungib puurimise ajal aeglaselt läbi lehe ega põhjusta leekimist.
Kokkuvõte
Laserlõikusmasina gaasi- ja õhurõhu reguleerimine puurimiseks ja lõikamiseks eraldi võib tõhusalt vähendada augu plahvatuse tõenäosust. Tegelikus tootmisprotsessis on laserlõikamismasinate töö keeruline ja delikaatne ning aukude lõhkemise nähtuse vähendamiseks on vaja osata kasutada erinevaid lõiketehnikaid.
HGTECHi kohta
HGTECH on Hiina laseritööstuslike rakenduste pioneer ja liider ning ülemaailmsete lasertöötluslahenduste autoriteetne pakkuja. Planeerime kõikehõlmavalt laserintelligentsete seadmete, mõõtmis- ja automatiseerimisliinide ning nutikate tehaste ehitust, et pakkuda intelligentsele tootmisele terviklikku lahendust.
Tunneme sügavalt töötleva tööstuse arengusuundi, rikastame pidevalt tooteid ja lahendusi, järgime automatiseerimise, informatiseerimise, luure ja töötleva tööstuse integratsiooni uurimist ning pakume erinevaid tööstusharusid laserlõikussüsteemide, laserkeevitussüsteemide, lasermärgistamise seeriate, lasertekstureerimisega. komplektseadmed, laserkuumtöötlussüsteemid, laserpuurimismasinad, laserid ja erinevad tugiseadmed Spetsiaalsete lasertöötlusseadmete ja plasmalõikusseadmete ning automaatsete tootmisliinide ja nutikate tehaste ehitamise üldplaan.


